

Como substituir uma linha de injetor de combustível?
Substituindo um linha de injetor de combustível envolve cinco etapas principais: confirmar a especificação correta da linha de substituição, aliviar a pressão residual do sistema de combustível, desconectar a linha antiga na extremidade da bomba/common-rail e na extremidade do injetor usando a chave de tamanho correto, instalar a nova linha manualmente antes de apertar as porcas de união até o valor especificado e verificar se há vazamentos em todas as conexões após reiniciar o motor. Porque um linha de injetor de combustível (também chamado de tubo de injeção de combustível de alta pressão) opera sob pressão extrema e de ciclo rápido, combinando a classificação exata de pressão, diâmetro, comprimento e geometria de curvatura da linha original é muito mais importante do que para a maioria dos outros tubos automotivos. Este guia aborda os tipos comuns de linhas de injetores de combustível, como elas são construídas, onde cada tipo é usado, uma comparação detalhada entre configurações de linha, um procedimento completo de substituição e manutenção e respostas a perguntas comuns, dando aos técnicos, operadores de frota e compradores de peças os detalhes práticos necessários para concluir uma substituição segura e correta.
Tipos comuns de linhas de injetores de combustível e suas características
Nem toda linha de injetores de combustível tem a mesma aparência ou desempenho. O tipo correto depende do sistema de injeção de combustível a que serve, da pressão que deve suportar e da flexibilidade de roteamento que o compartimento do motor permite. Os cartões abaixo descrevem as configurações mais comumente encontradas ao adquirir uma linha de reposição.
Linha de alta pressão Common Trilho
Uma linha de aço rígida que conecta o common rail a um injetor individual, construída para suportar as pressões muito altas e de pulsação rápida usadas nos modernos sistemas common rail a diesel.
Linha de injetores de bomba em linha
Um tubo de aço rígido individual que vai diretamente de uma bomba de injeção mecânica em linha para um injetor, típico de projetos de motores diesel mais antigos sem trilho comum.
Linha de combustível flexível corrugada
Um tubo corrugado flexível geralmente usado em circuitos de alimentação ou retorno de baixa pressão, onde sua capacidade de flexão acomoda o movimento e a vibração do motor.
Linha de substituição dobrada CNC personalizada
Uma linha dobrada para corresponder ao roteamento tridimensional de um motor específico, produzida quando uma peça de reposição direta não está disponível para um motor mais antigo ou menos comum.
Linha de fornecimento/retorno de baixa pressão
Transporta o combustível do tanque para a bomba ou direciona o excesso de combustível de volta ao tanque, operando a uma pressão muito mais baixa do que as linhas de alta pressão do lado do injetor.
As linhas dos injetores de combustível são projetadas para suportar um envelope de pressão muito específico, dependendo do sistema de injeção de combustível que atendem. Os sistemas de bombas mecânicas em linha mais antigos normalmente operam com pressões de pico significativamente mais baixas do que os sistemas common rail modernos. A arquitetura diesel common rail, em particular, elevou as pressões de injeção ao longo das sucessivas gerações de motores para melhorar a atomização e reduzir as emissões. Como a linha de substituição correta deve ser classificada pelo menos para a pressão operacional de pico do sistema, entender onde um determinado motor se situa nesse espectro de pressão é um primeiro passo importante antes de solicitar uma peça de reposição. O medidor abaixo ilustra uma posição aproximada para sistemas diesel common rail modernos dentro de uma escala de referência geral de 0 a 250 MPa.
O ponteiro do medidor fica na parte superior da escala, refletindo o ponto amplamente referenciado de que os modernos sistemas common rail a diesel geralmente operam em pressões de pico superiores a 200 MPa. Isso é significativamente mais alto do que a faixa de pressão associada aos sistemas mecânicos de bomba de injeção em linha mais antigos, que normalmente ficam nas porções inferior e média da mesma escala. A implicação prática para qualquer pessoa que procure uma linha de injetor de combustível de reposição é direta: uma linha classificada para um sistema mais antigo e de baixa pressão nunca deve ser substituída por um motor common rail moderno, mesmo que as dimensões físicas pareçam semelhantes. Os fabricantes atendem a esse requisito de pressão principalmente por meio da seleção de materiais e do processo de trabalho a frio descrito na próxima seção, em vez de simplesmente usar uma parede mais espessa em tubos comuns. Vale a pena notar que o pico exato de pressão para qualquer modelo específico de motor deve sempre ser confirmado em relação às especificações do próprio fabricante do motor, em vez de ser assumido a partir de uma escala de referência geral como esta. Diferentes gerações de motores do mesmo fabricante também podem operar em diferentes níveis de pressão, à medida que as emissões e os requisitos de desempenho evoluem ao longo do tempo. Esse é um dos motivos pelos quais a substituição da linha do injetor de combustível não é uma tarefa única e por que combinar a especificação exata com a variante do motor é mais importante do que combinar apenas com a aparência física aproximada. Para oficinas que lidam com uma ampla variedade de modelos de motores, manter uma tabela de referência para faixas de pressão comuns por tipo de sistema pode reduzir o risco de instalação de uma linha subestimada. Como uma linha que opera abaixo de seu envelope de pressão nominal pode falhar sem sinais de aviso prévios óbvios, esta verificação de especificações é geralmente tratada como uma etapa relevante para a segurança, em vez de uma formalidade opcional. A revisão desse contexto de pressão também ajuda a explicar por que as linhas de injetores de combustível, ao contrário de muitas outras conexões de tubos automotivos, são fabricadas com tolerâncias comparativamente rígidas e classes de pressão dedicadas, em vez de um único projeto universal.
A linha correta do injetor de combustível deve ser classificada para a classe de pressão específica do motor a que serve, uma vez que a substituição de uma linha de pressão mais baixa em um sistema common rail moderno pode levar à falha.
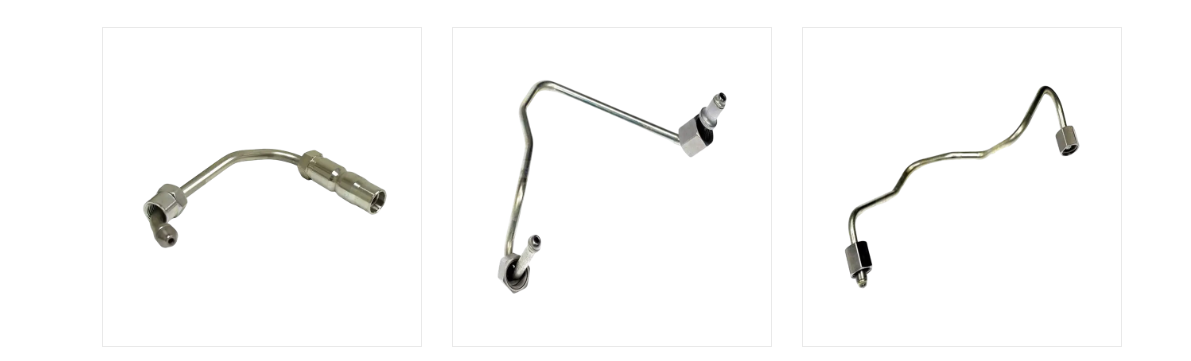
Como as linhas de injetores de combustível são construídas: material, estrutura e princípio de funcionamento
Uma linha de injetor de combustível é mais do que um simples comprimento de tubulação. Normalmente é feito de tubos de aço de baixa liga de alta resistência especialmente selecionados e depois tratado termicamente para aumentar sua resistência ao escoamento base. Muitas linhas de alta pressão passam então por um processo adicional de trabalho a frio conhecido como autofrettage, no qual o tubo é submetido a uma pressão interna controlada que causa uma leve deformação plástica na parede interna. Uma vez liberada a pressão, a parede interna retém uma camada de tensão de compressão residual que deve ser superada pela pressão operacional antes que qualquer tensão líquida de tração se acumule no material, o que melhora significativamente a resistência à fadiga e a pressão de ruptura. O equipamento CNC de dobra de tubos de precisão é então usado para moldar a linha acabada na geometria tridimensional exata exigida por um motor específico, uma vez que um raio de curvatura incompatível pode concentrar a tensão no ponto errado ao longo da linha. A tabela abaixo resume os elementos estruturais normalmente encontrados em uma linha rígida de alta pressão em comparação com uma linha corrugada flexível.
Estrutura de linha rígida de alta pressão
| Estrutura de linha ondulada flexível
|
A resistência à fadiga de uma linha de injetor de combustível é determinada em grande parte pela forma como a tubulação de aço é processada, e não apenas pela espessura da parede. Pulsos repetidos de alta pressão de cada evento de injeção colocam tensão cíclica na parede interna do tubo, que é onde as trincas por fadiga têm maior probabilidade de se originar ao longo do tempo. O tratamento térmico pode melhorar a resistência da base do aço, mas o processo adicional de autofretagem por trabalho a frio é usado especificamente para neutralizar essa tensão cíclica. O gráfico abaixo apresenta um índice de vida útil relativa à fadiga ilustrativo comparando tubos padrão, tubos tratados termicamente e tubos tratados com autofrettage.
Como mostra o gráfico, a tubulação de aço padrão sem processamento adicional é definida como o índice de vida à fadiga relativa da linha de base nesta ilustração. A tubulação tratada termicamente mostra uma melhoria moderada em relação à linha de base, consistente com o princípio geral de engenharia de que o tratamento térmico aumenta o limite de escoamento básico e, portanto, aumenta o nível de tensão que um tubo pode tolerar antes que os danos por fadiga se acumulem. A tubulação tratada com autofrettage mostra a maior melhoria entre as três categorias nesta comparação ilustrativa, o que se alinha com o motivo pelo qual esse processo de trabalho a frio está especificamente associado à fabricação de linhas de injetores de combustível de alta pressão, em vez de tubos de aço de uso geral. O mecanismo por trás desta melhoria é que a tensão de compressão residual deixada na parede interna após a autofretagem deve primeiro ser superada pela tensão de tração operacional antes que qualquer tensão de tração líquida se desenvolva, aumentando efetivamente o limite prático de fadiga. Isto é particularmente relevante para linhas de injetores porque elas passam por um número muito elevado de ciclos de pressão durante a vida operacional de um motor, tornando significativa até mesmo uma melhoria moderada na resistência à fadiga em termos cumulativos. Vale a pena tratar este gráfico como uma comparação relativa ilustrativa, em vez de uma garantia de um valor de vida útil específico, uma vez que o desempenho real à fadiga também depende do diâmetro do tubo, da espessura da parede, do raio de curvatura e da qualidade da instalação. Geralmente, espera-se que uma linha tratada com autofretagem corretamente fabricada e instalada corretamente supere um tubo padrão de dimensões semelhantes sob as mesmas condições operacionais, com base na ciência dos materiais subjacentes descrita acima. Esta é uma das razões pelas quais um fabricante especializado de tubos injetores de combustível normalmente trata esta etapa de processamento como uma parte essencial da produção, em vez de uma atualização opcional. Para compradores e oficinas que buscam linhas de reposição, confirmar se um fornecedor aplica esse tipo de processamento às linhas de alta pressão pode ser uma questão relevante, independente da especificação dimensional básica da linha. Compreender esse detalhe de fabricação também ajuda a explicar por que um tubo de aço genérico, mesmo com dimensões externas correspondentes, não é considerado um substituto apropriado para uma linha de injetor de combustível especialmente construída em uma aplicação de alta pressão.
O trabalho a frio Autofrettage e a dobra CNC de precisão são o que conferem a uma linha de injetores de combustível especialmente desenvolvida sua resistência à fadiga, razão pela qual um tubo de aço genérico não é um substituto apropriado.
Cenários de aplicação e principais critérios de seleção para linhas de injetores de combustível
As linhas de injetores de combustível são usadas em uma ampla gama de aplicações de diesel e injeção direta. Os motores diesel de passageiros e caminhões leves com sistemas common rail dependem de linhas de alta pressão curtas e precisamente dobradas, encaminhadas através de um compartimento de motor compactado. Motores a diesel para caminhões pesados e agrícolas geralmente usam linhas mais longas com geometria de curvatura mais complexa para alcançar injetores posicionados em um cabeçote de cilindro maior. Os motores diesel marítimos e os grupos geradores industriais utilizam frequentemente linhas de diâmetro maior classificadas para ciclos de trabalho contínuos, em vez de uso automotivo intermitente. Os sistemas de injeção direta de gasolina também usam linhas dedicadas de alta pressão, embora normalmente em pressões de pico mais baixas do que os sistemas common rail a diesel.
Ao selecionar ou adquirir uma linha de injetor de combustível de reposição, os compradores geralmente trabalham com um conjunto consistente de critérios antes de fazer um pedido a um fabricante ou fornecedor:
- A classificação de pressão da linha atende ou excede a pressão operacional de pico do sistema do motor?
- O diâmetro externo e a espessura da parede correspondem às especificações do equipamento original?
- A geometria da dobra e o comprimento total reproduzem corretamente o roteamento original?
- As conexões das extremidades e o ângulo do cone de vedação correspondem às portas da bomba e do injetor que estão sendo conectadas?
- O material e o processamento da tubulação (tratamento térmico, autofretagem) são consistentes com o serviço de alta pressão?
- O fabricante ou atacadista pode atender pedidos repetidos com precisão dimensional consistente para necessidades de frota ou de múltiplas unidades?
As linhas dos injetores de combustível não experimentam uma pressão constante e constante durante a operação do motor; em vez disso, a pressão flutua rapidamente à medida que cada evento de injeção abre e fecha o injetor. Este padrão de pulsação se repete muitas vezes por segundo em velocidades típicas do motor, colocando repetidos ciclos de tensão na linha e em suas conexões finais. A seleção de uma linha classificada apenas para a pressão operacional média, em vez da pressão de pico atingida durante cada pulso, deixaria uma margem de segurança significativamente reduzida. Os engenheiros que analisam o projeto do sistema de injeção normalmente observam o formato da pulsação da pressão, e não apenas um único número de pico, para compreender as condições reais de operação ao longo da linha. O gráfico de área abaixo apresenta um padrão ilustrativo de pulsação de pressão ao longo de um ciclo de injeção para fins de contexto.
O gráfico da área sombreada mostra um aumento acentuado da pressão durante o evento de injeção em si, refletindo o breve período em que o combustível é forçado através do bico injetor no pico de pressão do sistema. Fora desta janela de injeção, a pressão na linha se estabiliza em direção a uma linha de base comparativamente mais estável associada ao common rail ou à pressão de retenção da bomba. Esse padrão se repete continuamente enquanto o motor funciona, o que significa que a linha do injetor passa por um número muito alto desses ciclos de pressão durante as horas normais de operação. O significado prático deste padrão de pulsação é que a especificação de pressão nominal da linha precisa levar em conta o pico de cada pulso, e não simplesmente uma pressão média ao longo do ciclo. Isso também é parte do motivo pelo qual a resistência à fadiga, discutida na seção anterior, é uma consideração de projeto tão importante para linhas de injetores de combustível, especificamente, uma vez que a linha é essencialmente submetida a um padrão de carga cíclico contínuo, em vez de uma única pressão estática. Variações na velocidade e na carga do motor também alteram a frequência e, até certo ponto, a forma deste padrão de pulsação, uma vez que o tempo e a duração da injeção se ajustam para corresponder aos requisitos de abastecimento. Uma linha corretamente classificada e processada para sua classe de pressão pretendida é projetada para tolerar esse padrão de pulsação durante o intervalo de manutenção esperado do motor. Se uma linha tiver sido subespecificada ou tiver desenvolvido danos por fadiga devido ao tempo ou a um defeito de fabricação, essa pulsação repetida costuma ser o mecanismo que eventualmente leva a uma rachadura ou falha em um ponto de concentração de tensão, como uma dobra ou conexão de encaixe. Este padrão de tensão impulsionado pela pulsação também é relevante para o ponto anterior sobre a classificação de pressão: uma linha que parece adequada apenas com base em um valor de pressão média pode ainda estar subdimensionada em relação ao pico de pressão de pulso real que experimentará em serviço. Reconhecer esta distinção é um contexto útil ao comparar folhas de especificações para diferentes opções de linhas de injetores durante uma decisão de seleção ou substituição.
A escolha da linha correta do injetor de combustível depende da correspondência entre a classificação de pressão, as dimensões e a geometria da curvatura do sistema exato do motor, não apenas da categoria de aplicação geral.
Tipos de linha de injetores de combustível: comparação detalhada
A tabela abaixo compara as três configurações mais relevantes para uma decisão de substituição: a linha rígida de aço de alta pressão, a linha corrugada flexível e uma linha de substituição dobrada por CNC personalizada produzida quando uma peça pronta para uso não está disponível.
| Dimensão | Linha Rígida de Alta Pressão | Linha Ondulada Flexível | Linha dobrada CNC personalizada |
|---|---|---|---|
| Uso primário | Fornecimento de alta pressão da bomba/trilho ao injetor | Circuitos de alimentação/retorno de baixa pressão | Substituição direta para linhas OEM descontinuadas |
| Faixa de pressão típica | Frequentemente 100–250 MPa | Pressão comparativamente baixa | Correspondente à classificação original do sistema |
| Materiais | Aço de baixa liga, tratado termicamente e processado por autofretagem | Metal corrugado ou tubo flexível reforçado | Mesmo processo de aço da linha rígida, com dobra personalizada |
| Flexibilidade | Geometria rígida e fixa | Flexiona para absorver vibração e movimento | Rígido, produzido com uma geometria especificada |
| Precisão de instalação necessária | É necessária uma correspondência alta e exata de curvatura e comprimento | Moderado | Alto, deve reproduzir o roteamento original |
| Ponto de falha típico | Dobre ou encaixe a conexão sob fadiga | Parede corrugada ou encaixe frisado | Dobre ou encaixe a conexão sob fadiga |
Nem todos os pontos ao longo da linha do injetor de combustível sofrem a mesma quantidade de estresse durante a operação do motor. Seções retas de tubulação geralmente distribuem a tensão relacionada à pressão de maneira relativamente uniforme ao longo de seu comprimento. As seções dobradas, por outro lado, concentram tensão adicional no raio externo da curva, uma vez que a parede do tubo é mais fina e geometricamente mais complexa em uma curva do que ao longo de uma linha reta. As conexões de encaixe introduzem sua própria concentração de tensão devido à geometria do cone de vedação e à força de fixação da porca de capa. O mapa de calor abaixo apresenta um índice de tensão relativa ilustrativo através destas três zonas de tubulação sob três condições de carga do motor.
| Zona de tubulação | Inativo | Carga Parcial | Carga total |
|---|---|---|---|
| Seção Reta | 2 | 4 | 6 |
| Seção de dobra | 3 | 6 | 9 |
| Conexão de montagem | 3 | 5 | 8 |
O mapa de calor mostra o aumento da tensão relativa da marcha lenta até a carga total em todas as três zonas do tubo, o que decorre diretamente das pressões de injeção mais altas e dos eventos de injeção mais frequentes associados à carga mais alta do motor. Dentro de cada condição de carga, a seção dobrada mostra consistentemente um índice de tensão relativa mais alto do que a seção reta, ilustrando por que a geometria e o raio da dobra são tratados como detalhes importantes do projeto, em vez de escolhas de roteamento incidentais. As conexões de encaixe também apresentam tensões relativas elevadas em comparação com seções retas, embora geralmente um pouco mais baixas do que a seção dobrada nesta comparação ilustrativa, refletindo a natureza concentrada, mas localizada, da tensão em um ponto de conexão roscada. Em plena carga, todas as três zonas mostram os seus valores mais elevados neste padrão ilustrativo, consistente com a discussão anterior sobre o pico da pulsação de pressão durante cada evento de injeção sob maior demanda de combustível. Esse padrão ajuda a explicar por que falhas relacionadas à fadiga em linhas de injetores de combustível são mais comumente relatadas em locais de curvatura e conexões de encaixe do que ao longo de uma seção reta de tubo não perturbada. Para os fabricantes, isso é parte da justificativa para o uso de equipamentos de dobra CNC de precisão que podem produzir um raio de curvatura consistente e gradual, em vez de uma curvatura acentuada ou irregular que concentraria ainda mais a tensão naquele ponto. Para oficinas que realizam uma substituição, este padrão também é um lembrete prático para inspecionar atentamente as áreas dobradas e as conexões de montagem em busca de qualquer sinal de dano superficial, corrosão ou aperto excessivo antes de assumir que uma linha ainda pode ser reparada. Isso reforça ainda mais por que uma linha de substituição deve reproduzir a geometria da dobra original em vez de usar uma dobra mais nítida ou mais apertada como solução alternativa durante a instalação, uma vez que a alteração do raio da dobra pode alterar o padrão de concentração de tensão mostrado aqui. Tratar este mapa de calor como um padrão de engenharia ilustrativo, em vez de um resultado medido para qualquer motor específico, oficinas e operadores de equipamentos ainda podem usar o relacionamento geral zona por zona para priorizar pontos de inspeção durante a manutenção de rotina.
As seções dobradas e as conexões de encaixe suportam consistentemente mais tensão do que as seções retas, e é por isso que as linhas de substituição devem reproduzir a geometria original da dobra em vez de um atalho modificado em campo.
Orientação sobre substituição e manutenção: como substituir uma linha do injetor de combustível com segurança
A sequência a seguir descreve o processo geral para substituição de uma linha de injetor de combustível. As etapas exatas, os valores de torque e os procedimentos de alívio de pressão devem sempre ser confirmados na documentação de serviço específica do motor ou do fabricante do equipamento antes de iniciar o trabalho.
- Confirme a especificação correta da linha de substituição, incluindo classificação de pressão, diâmetro, comprimento e geometria de curvatura, com base na referência do OEM ou no manual de serviço.
- Alivie a pressão residual do sistema de combustível seguindo o procedimento especificado pelo fabricante do motor antes de desconectar qualquer linha de alta pressão.
- Desconecte a bateria ou isole o sistema elétrico como precaução geral antes de trabalhar próximo ao sistema de combustível.
- Afrouxe e remova as porcas de união na extremidade da bomba/trilho e na extremidade do injetor usando a porca de alargamento de tamanho correto ou uma chave de pé de galinha para evitar arredondar as conexões.
- Retire cuidadosamente a linha antiga sem forçá-la contra componentes adjacentes, observando seu roteamento original e orientação de dobra.
- Inspecione as superfícies do cone de vedação nas portas do injetor e da bomba/trilho quanto a danos antes de instalar a nova linha.
- Posicione a nova linha primeiro manualmente, alinhando os cones de vedação antes de rosquear as porcas de união para evitar rosqueamento cruzado.
- Aperte cada porca de capa com o valor especificado pelo fabricante do motor ou da linha, evitando aperto insuficiente e excessivo.
- Reconecte a bateria e siga o procedimento de partida especificado pelo fabricante para repressurizar o sistema de combustível.
- Ligue o motor em marcha lenta e verifique visualmente cada nova conexão quanto a vazamento de combustível antes de retornar o veículo ou equipamento à operação normal.
- Verifique novamente o torque em cada conexão após um curto período de funcionamento, pois a ciclagem térmica inicial às vezes pode exigir uma verificação de acompanhamento.
Encontrar uma linha de reposição que corresponda à geometria do equipamento original costuma ser a parte mais difícil desse processo, especialmente para modelos de motores mais antigos ou menos comuns, onde uma linha pronta para uso não está disponível. NINGBO JIATIAN AUTOMOBILE PIPE CO., LTD., estabelecida com base na antiga Ningbo Xingxin Metal Products Factory fundada em 1995, é um fabricante de linha de injetores de combustível e fábrica de acessórios para tubos automotivos localizada em Wanhou, cidade de Zhanqi, distrito de Yinzhou, Ningbo, operando em uma instalação que cobre aproximadamente 32.000 metros quadrados com cerca de 26.000 metros quadrados de espaço de fábrica. A configuração de produção da empresa inclui dez máquinas CNC para dobrar tubos totalmente automáticas, linhas de montagem de fornos de brasagem em grande escala, equipamentos hidráulicos de conformação interna, uma máquina hidráulica de expansão de água de 800 toneladas, soldadores automáticos a laser, robôs de soldagem e centros de usinagem em grande escala, apoiados por um laboratório interno de pesquisa e testes. Este tipo de capacidade de dobra e conformação CNC permite que um fornecedor de tubos injetores de combustível reproduza com precisão o roteamento tridimensional de um motor específico, o que é diretamente relevante quando uma linha de substituição precisa corresponder à geometria de dobra original em vez de ser adaptada de um comprimento reto genérico. Para operadores de frotas, oficinas e fabricantes de equipamentos que buscam linhas de reposição em grande volume, trabalhar com um fabricante ou atacadista de tubos automotivos estabelecido pode ajudar a garantir uma precisão dimensional consistente em pedidos repetidos.
Uma substituição segura da linha do injetor de combustível depende primeiro de aliviar a pressão do sistema, corresponder à especificação original exata e apertar cada conexão com o valor especificado pelo fabricante.
Perguntas frequentes sobre a substituição da linha do injetor de combustível
Qual é o procedimento correto para substituir uma linha do injetor de combustível?Substituindo um fuel injector line generally involves confirming the correct replacement specification, relieving system pressure, removing the old line at both end fittings, inspecting the sealing surfaces, installing the new line by hand before torquing the union nuts to specification, and checking for leaks after restarting the engine. The exact sequence and torque values should always be confirmed against the specific engine or equipment manufacturer's procedure before starting work. |
Preciso aliviar a pressão do sistema de combustível antes de remover uma linha do injetor?Sim, a pressão residual pode permanecer em um sistema de combustível de alta pressão mesmo após o motor ter sido desligado, portanto, seguir o procedimento de alívio de pressão especificado pelo fabricante antes de desconectar qualquer linha do injetor é uma precaução padrão. Ignorar esta etapa pode criar um risco à segurança, dadas as pressões envolvidas no common rail e em sistemas de combustível de alta pressão semelhantes. |
A linha do injetor de combustível pode ser dobrada ou remodelada durante a instalação?As linhas dos injetores de combustível são projetadas e dobradas por CNC para uma geometria específica, e remodelar ou forçar uma linha durante a instalação pode introduzir concentrações de tensão ou danos à superfície que não foram considerados no projeto original. Se uma linha de substituição não corresponder ao roteamento exigido, adquirir uma substituição corretamente dobrada em vez de modificar uma linha existente em campo é geralmente a abordagem mais confiável. |
Que torque deve ser usado ao instalar uma nova linha de injetor de combustível?Os valores de torque para porcas de união da linha do injetor variam de acordo com o tamanho da conexão, tipo de rosca e especificação do fabricante do motor, portanto, o manual de serviço aplicável ou a tabela de torque do fabricante devem ser usados para obter o valor exato, em vez de uma estimativa geral. Tanto o aperto insuficiente quanto o excessivo podem criar problemas de confiabilidade, e é por isso que a correspondência do valor de torque especificado é tratada como uma etapa importante no processo de substituição. |
Como posso saber se uma linha do injetor de combustível precisa ser substituída em vez de reparada?Rachaduras visíveis, corrosão, deformação ou vazamento de combustível ao redor de uma curva ou conexão de encaixe são indicadores comuns de que uma linha deve ser substituída em vez de reparada, uma vez que essas linhas operam sob ciclos contínuos de alta pressão que os métodos de reparo geralmente não são projetados para suportar de forma confiável. Qualquer linha que mostre danos perto de um ponto de concentração de tensão, como uma curva ou acessório, é normalmente tratada como uma candidata de substituição, em vez de uma candidata de reparo. |
O que uma oficina ou atacadista deve procurar ao adquirir linhas de injetores de combustível de reposição de um fabricante?Os compradores normalmente analisam a capacidade do fabricante de combinar com precisão a geometria da curvatura e a classificação de pressão originais, juntamente com a capacidade de produção e a consistência em pedidos repetidos para necessidades de frota ou de múltiplas unidades. A revisão do equipamento de fabricação e do processo de qualidade de um fornecedor, como a precisão da dobra CNC e as práticas de rastreabilidade de materiais, pode ser uma parte útil da avaliação de um fabricante ou atacadista de tubos injetores de combustível para fornecimento contínuo. |
Substituindo um fuel injector line safely comes down to matching the exact original specification and following the correct pressure-relief and torque procedure, rather than treating it as a generic tubing swap.
Nossos principais produtos
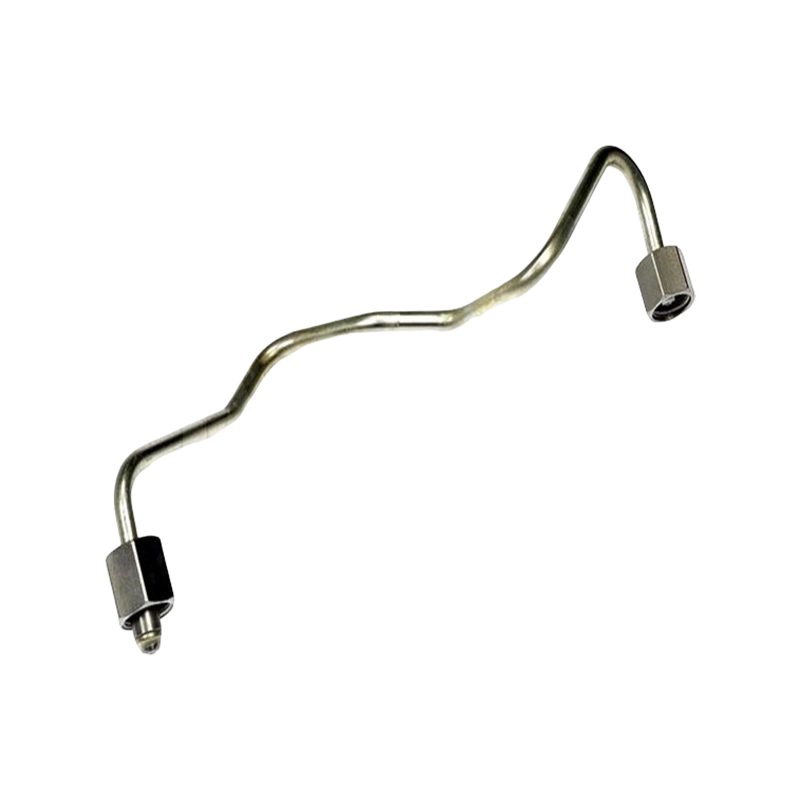
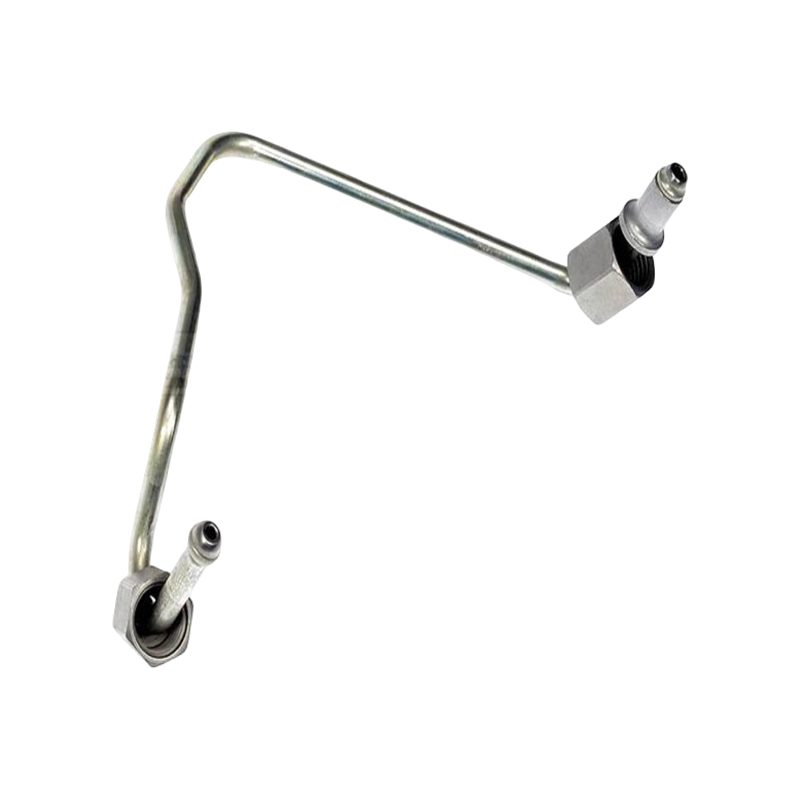
 Contate-nos
+86-138 0586 3066
+86-574 8840 6311
 Produtos
- Linha de injetores de combustível
- Linha de recirculação de gases de escape (EGR)
- Conjunto de mangueira do refrigerador de óleo do motor
- Conjunto de mangueira do aquecedor HVAC
- Linha de resfriador de óleo de transmissão
- Linha de Combustível
- Carcaça do termostato de refrigerante
- Tubo da vareta de óleo do motor
- Linha Turbocompressor
- Tubo ascendente do turbocompressor
- Coletor de escapamento
 Envie um e-mail
 Móvel
Direitos de autor©NINGBO JIATIAN AUTOMOBILE PIPE CO.,LTD. Todos os direitos reservados.
 Fábrica de tubos automotivos premium da China
Fornecimento de acessórios para tubos automotivos personalizados
privacidade